


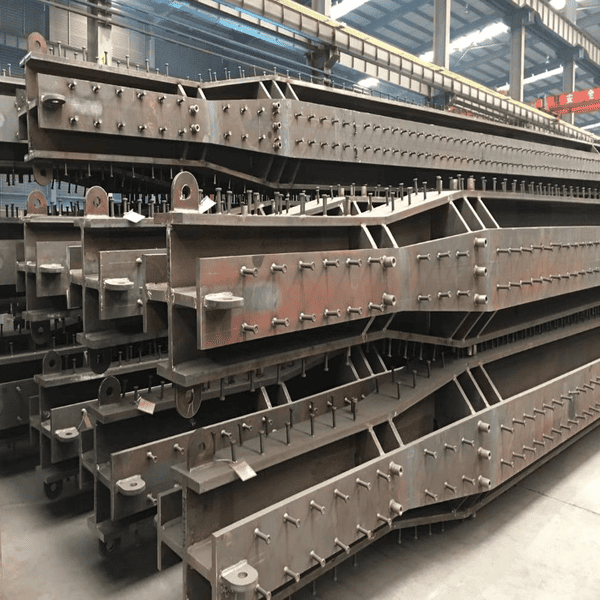
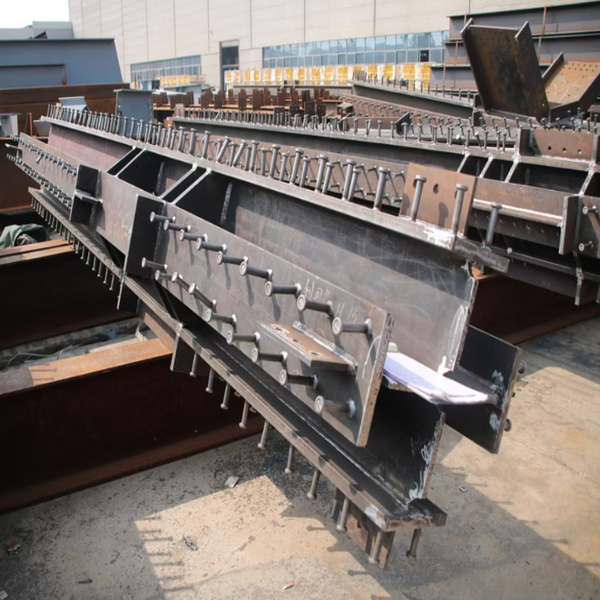


GNEE специализируется на точном изготовлении крестообразных стальных колонн — важнейшего компонента высотных-зданий и тяжелых промышленных сооружений. Наши поперечные колонны, обеспечивающие превосходное сопротивление осевому сжатию и многонаправленную-стабильность, производятся с использованием усовершенствованного метода сборки "H+2T". Это обеспечивает симметричное-сечение и максимальную структурную целостность, что делает их идеальным выбором для поддержки сердечника в сложных стальных каркасах.

Спецификация крестообразных стальных колонн
| Параметр | Подробности |
|---|---|
| Марки материалов | К235Б, К355Б/К/Д/Э, К355ГДЖ, К420Б, К460К; АСТМ А36, А572 гр.50; ЭН10025 С355ДЖР/ДЖ2/К2 |
| Соответствующие стандарты | GB/T 1591, GB/T 19879, ASTM A6, EN 10025, AISC 360-22, AWS D1.1, EN 1090, GB 50011 (сейсмичность) |
| Конфигурация раздела | H+2T (1 H-балка + 2 T- сечения) или HH+HH (2 H-балки перпендикулярно) |
| Диапазон размеров сечения | 200×200 мм – 1500×1500 мм |
| Толщина пластины | 8 мм – 100 мм |
| Длина столбца | До 20 м на сегмент (сращивание на месте на более длительный срок) |
| Точность обработки | Длина: ± 2,0 мм; Размер сечения: ± 2,0 мм; Прямолинейность: Л/1000 |
| Процесс сварки | Сварка под флюсом (SAW); Полный-проварной Т-шов с разделочной кромкой; AWS D1.1 уровень 1 |
| Неразрушающий контроль | 100 % UT (ультразвуковой) на Т-швах с полным-проваром; 20% MT (магнитные частицы) на угловых сварных швах |
| Обработка поверхности | Дробеструйная обработка Sa2,5 → Эпоксидно-цинковая грунтовка-насыщенная (ТП более или равна 75 мкм) → Промежуточное + верхнее покрытие (ТП 250–300 мкм); Горячее-оцинкование погружением (цинк толщиной 85 мкм, срок службы 50 лет); Флюорокарбон (опционально) |
| Дополнительные компоненты | Срезные шпильки (приварные шпильки с головкой), пояски, пластины жесткости, соединительные пластины |
| Услуга | Изготовление на заказ по заводским чертежам; ОЭМ/ОДМ; Поддержка оптимизации дизайна |
| Упаковка | Усиление стального каркаса + пузырчатая пленка в местах контакта + крепление стальной лентой; Контейнер или поддон |
| Транспорт | Морские перевозки (стандартный/плоский контейнер/контейнер с открытым-верхним верхом каждого размера) |
Преимущества крестообразных стальных колонн
Двухосная-симметрия
Четыре ортогональных фланца устраняют «слабую ось» двутавровых балок, обеспечивая сбалансированный момент сопротивления и устойчивость к продольному изгибу во всех направлениях.
↑ 40 % поперечная жесткость по сравнению с широкими-фланцевыми секциями
Превосходная интеграция SRC
Открытая-конструкция профиля максимально увеличивает герметичность бетона и устраняет воздушные карманы, характерные для закрытых секций, что повышает несущую способность композита.
Оптимально для колонн SRC (сталежелезобетонных)
Высокая сейсмостойкость
Стабильное пластическое шарнирное соединение и упрощенное соединение ортогональных балок-с-колонной снижают риск хрупкого разрушения во время сейсмических явлений.
Соответствует специальному сейсмическому классу GB 50011
Пространственная и экономическая эффективность
Компактная занимаемая площадь экономит площадь пола по сравнению с железобетонными колоннами. Четырех-путевые соединения балок упрощают изготовление и неразрушающий контроль.
↓ 15–20% общей стоимости изготовления.


Поперечная колонна, двутавровая-балка и прямоугольная колонна
| Сравнение | Крестовая колонна (крестообразная) | H-колонна балки | Коробчатая колонка |
|---|---|---|---|
| Двухосный изгиб | Четыре-равенство, нет слабых осей | Сильное/слабое несоответствие осей | Хорошо в обоих направлениях, но нужны диафрагмы |
| Сопротивление кручению | Умеренный (открытый раздел) | Бедный | Отлично (закрытый раздел) |
| SRC Композитный | Отличная заливка бетона | Хороший | Плохое (захваченные воздушные карманы) |
| Сложность сварки | Средний (Т-полное-проникновение сустава) | Низкий | Высокий (внутренние диафрагмы) |
| Эффективность использования пространства | Высокий (компактная секция) | Низкий (большой размер слабой-оси) | Середина |
| Стоимость изготовления | Середина | Низкий | Высокий |
| Лучшее приложение | Высотное-ядро/сейсмоопасные зоны | Общие растения / Малоэтажные-этажные | Большой-пролет/высокая осевая нагрузка |
Производственный процесс и технология сварки
ШАГ 1. Резка с ЧПУ
Газовая/плазменная резка стальных листов до точных размеров
01
ШАГ 2. Изготовление H-балки
Соберите и сварите основную двутавровую балку SAW в качестве ядра конструкции.
02
ШАГ 3 T-Разделение разделов
Второстепенная двутавровая балка разделена в продольном направлении на две симметричные Т--секции.
03
ШАГ 4. Сборка крестовины
Приварите Т-профили к обеим сторонам центральной стенки по формуле "1H+2T"
04
ШАГ 5 Коррекция и неразрушающий контроль
Механическая правка, 100% UT + MT контроль, дробеструйная очистка
05


Контроль сварочной деформации
Из-за высокого провара в местах пересечения Т-швов общее усадочное напряжение во время сварки крестообразной колонны может вызвать значительную деформацию. Мы контролируем это посредством: предварительного-нагрева перед сборкой (в соответствии с WPS/PQR), симметричной последовательности сварки, гидравлического позиционирования зажимов на машине для сборки поперечной-колонны и механической правки после-сварки. Параметры сварки контролируются в режиме реального времени-с помощью автоматической регистрации напряжения/силы тока.
Протокол проверки неразрушающего контроля
100% ультразвуковой контроль (UT)- УЗК с фазированной-матрицей для всех Т-сварных швов с полным-проваром, способный обнаруживать дефекты размером 2 мм на любой глубине.
20% магнитопорошковое тестирование (МТ)- Обнаружение поверхностных и около-поверхностных дефектов всех угловых сварных швов.
Проверка размеров- Измерение тахеометром с точностью ±0,2 мм для ортогональной точности.
Стандарты контроля качества и проверки
| Этап контроля качества | Критерии |
|---|---|
| Проверка сырья | Дефекты поверхности (трещины, рубцы, складки, пузыри) не допускаются; Глубина ржавчины/питтинга Менее или равна ½ отрицательного допуска толщины листа; Сертификат заводских испытаний (MTC) прослеживается |
| Испытание на текучесть и растяжение | Собственные-испытания на текучесть/прочность на растяжение + проверка третьей-стороны; Испытание на растяжение в направлении Z- для предотвращения разрыва пластинок |
| Допуск изготовления | Допуск толщины пластины < 0,25 мм; 100% размерные испытания с допуском < 1 мм; Прямолинейность в пределах L/1000 |
| Качество сварки | 100 % UT для сварных швов с полным-проваром (без дефектов); 20% МП на угловых сварных швах (без пузырей/дефектов); Принятие AWS D1.1 уровня 1 |
| Обработка поверхности | Дробеструйная обработка до Sa2,5 (металлический блеск, отсутствие ржавчины); Грунтовка в течение 5 часов после пескоструйной обработки; ТСП > 75 мкм; Тестирование в отпуске (мокрая губка, 67,5 В/мкм) |
| Сторонняя-проверка | Доступна проверка SGS/BV; Свидетельское тестирование для критически важных проектов; Полная документация WPS/PQR |
Дополнительные компоненты: срезные шпильки, кронштейны и элементы жесткости.
Срезные шпильки (приварные шпильки с головкой)
Создает постоянную механическую связь между стальным сердечником и бетоном в системах SRC. Предотвращает скольжение между материалами под действием боковых сил сдвига от ветровых/сейсмических нагрузок.
Кронштейны
Сварные выступы кронштейнов для опорных балок или второстепенных элементов конструкции, обеспечивающие эффективную передачу нагрузки в точках соединения.
Пластины жесткости
Внутренние усиливающие пластины в зонах повышенного-напряжения для предотвращения локальных повреждений перемычек и повышения устойчивости колонны при сосредоточенных нагрузках.
Соединительные пластины
Предварительно-приварные опорные пластины и накладки для соединений на болтах, обеспечивающие быстрый монтаж-на месте и контроль качества.

Применение крестообразных стальных колонн
Типичные применения
Высотные-здания: Core columns in supertall structures (>200 м), мега-рамная вертикальная нагрузка-несущие элементы, где важны двухосная способность и компактность.
Проекты мостов:Опорные элементы опор мостов с надежными сейсмическими характеристиками и эффективной установкой на месте.
Промышленные предприятия:Сборные поперечные колонны ускоряют-возведение на строительной площадке опор заводских крановых путей и тяжелых-платформ.
Подземные сооружения:Парковочные гаражи и туннели, требующие устойчивой опоры против интенсивных вертикальных и боковых нагрузок.

Экспортные кейсы
| Назначение экспорта | Тип проекта | Тоннаж | Марка стали | Обработка поверхности | Год |
|---|---|---|---|---|---|
| Филиппины (Манила) | Высотная-основная колонна | 850 тонн | Q355B | Эпоксидное покрытие с содержанием цинка- + верхнее покрытие (ТПФ 250 мкм) | 2023 |
| ОАЭ (Дубай) | Мега-каркасная коммерческая башня | 1200 тонн | Q355GJ | Горячее-оцинкование + флюорокарбон | 2020 |
| Индонезия (Джакарта) | Промышленный завод с краном | 680 тонн | Q355B | Эпоксидный грунт Sa2.5 + для дробеструйной обработки | 2024 |
| Австралия (Перт) | Горнодобывающая инфраструктура | 950 тонн | Q355B | Горячее-оцинкование (морской вариант C5-M) | 2025 |
| Чили (Сантьяго) | Коммерческое здание в сейсмической зоне | 520 тонн | Q355B | Эпоксидное покрытие с содержанием цинка- + верхнее покрытие (ТПФ 250 мкм) | 2025 |
| Саудовская Аравия (Эр-Рияд) | Опора опоры моста | 430 тонн | Q420B | Эпоксидный грунт Sa2.5 + для дробеструйной обработки | 2026 |
Анти-Системы защиты от коррозии для различных сред
| Среда | Класс коррозионной активности | Рекомендуемая система | Дизайн жизни |
|---|---|---|---|
| Крытый/Сухой | C1–C2 | Дробеструйная обработка Sa2.5 + Эпоксидная грунтовка (ТСП 120 мкм) | 15–20 лет |
| Городской/Промышленный | C3–C4 | Sa2.5 + Эпоксидная смола с-насыщенным цинком + промежуточное покрытие + верхнее покрытие (ТСП 250 мкм) | 20–25 лет |
| Прибрежный/Морской | C5-M | Горячее-цинкование погружением (85 мкм) + фторуглеродное верхнее покрытие/эпоксидная смола с керамическим-наполнителем | 50+ лет |
| Химическая обработка | C5-I | Sa2.5 + Высокоплотная-эпоксидная смола + верхнее покрытие на основе винилэфира (ТПФ 300 мкм) | 25–30 лет |
Поддержка упаковки, доставки и установки
Структурное усиление:Тяжелые стальные рамы или специальная деревянная обивка предотвращают изгиб/деформацию поперечных-секций во время транспортировки.
Защита покрытия:Пузырчатая пленка или промышленная прокладка в точках контакта защищает лакокрасочное/оцинкованное покрытие от царапин.
Безопасное крепление:Высокопрочные-стальные ремни и системы крепления предотвращают смещение во время морских путешествий.
Предварительная-сборка:Для тяжелых и сложных секций рекомендуется провести заводские испытания, чтобы проверить точность посадки-перед отправкой.
Монтаж на месте:Болтовые моментные соединения, предназначенные для быстрой сборки-на месте; Проверка вертикальности с допуском по вертикали 1:500.
Время выполнения:
| Элемент | Подробности |
|---|---|
| Время выполнения (индивидуально) | 20 – 45 дней в зависимости от тоннажа и сложности |
| Время выполнения заказа (размеры запасов) | 7 – 15 дней |
| Срочное производство | Возможен ускоренный срок на 15 дней (за дополнительную плату). |

Как заказать - 4-этапное изготовление по индивидуальному заказу
Предоставить чертежи
Отправьте рабочие чертежи, спецификации и требования к проекту
Цитата и дизайн
Получите подробное ценовое предложение + предложения по оптимизации дизайна
Подтвердить и произвести
Утверждение чертежей, организация производства согласно WPS/PQR
Контроль качества и доставка
Неразрушающий контроль, проверка-сторонней стороной, безопасная упаковка и доставка

ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ:
Каков минимальный заказ для стальных колонн крестообразной формы на заказ?
Минимальный заказ является гибким и зависит от масштаба проекта. Для изготовления на заказ типичный минимум составляет 10–30 тонн. В случае наличия на складе могут быть размещены небольшие пробные заказы. Свяжитесь с нами, предоставив чертежи вашего проекта, чтобы получить конкретное предложение.
Сколько времени занимает изготовление типичного заказа?
Стандартный срок изготовления поперечных колонн по индивидуальному заказу составляет 20–45 дней, в зависимости от тоннажа и сложности. Размеры запасов могут быть отправлены в течение 7–15 дней. Срочные заказы с ускоренным производством доступны по запросу.
Каким стандартам сварки соответствуют ваши поперечные колонны?
Наши крестообразные колонны сварены в соответствии со стандартами AWS D1.1 (американский), EN 1090 (европейский) и GB 50661 (китайский). Все Т-стыковые сварные швы с полным-проваром проходят 100 % УЗ-контроль на соответствие Уровню 1. Квалификация сварщика и документы WPS/PQR предоставляются.
Можете ли вы предоставить предварительно сваренные-срезные шпильки и кронштейны?
Да. В качестве дополнительных компонентов мы предлагаем предварительно приваренные срезные шпильки (шпильки с головкой), выступы, пластины жесткости и соединительные пластины. Они интегрируются во время заводского изготовления в соответствии с вашими цеховыми чертежами, чтобы упростить установку на месте.
Какую максимальную длину колонны вы можете изготовить?
Мы можем изготовить поперечные колонны длиной до 20 метров на сегмент. Для более длинных колонн предусмотрены болтовые соединения на месте эксплуатации с моментными соединениями для быстрой-сборки на месте и обеспечения качества.
Предоставляете ли вы сертификаты-проверки третьей стороны?
Да. Мы сотрудничаем с SGS, BV и TÜV для проверки третьей стороной-. Сертификаты испытаний материалов (MTC), квалификация сварщика, отчеты неразрушающего контроля и протоколы контроля размеров предоставляются с каждой поставкой для полной прослеживаемости.
Какая анти-система защиты рекомендуется для морской среды?
Для морских условий C5-M мы рекомендуем горячее-оцинкование погружением (цинковое покрытие толщиной 85 мкм) с добавлением фторуглеродного верхнего покрытия или эпоксидной системы с керамическим-наполнителем, что обеспечивает расчетный срок службы 50+ лет. В крайних случаях особое внимание уделяется радиусам внутренних углов для обеспечения покрытия без пор.
Можно ли использовать поперечные колонны в сейсмических зонах?
Абсолютно. Стальные колонны крестообразной формы обладают исключительной сейсмостойкостью благодаря стабильному формованию пластиковых шарниров. Их геометрия упрощает соединение ортогональных балок-с-колоннами, уменьшая перегрузки при сварке и риск хрупкого разрушения. Мы производим в соответствии со специальным сейсмическим классом GB 50011 и сейсмическими нормами AISC 341.


