


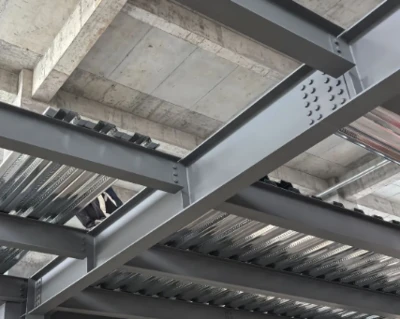
Наши специальные соединительные пластины из конструкционной стали представляют собой прецизионные-соединяющие компоненты, предназначенные для соединения стальных элементов-балок, колонн и поясов ферм-в цеховых или полевых соединениях, передающих осевую силу, сдвиг и изгибающий момент через соединение, сохраняя при этом непрерывность секции. Каждая соединительная пластина предназначена для передачи нагрузки через соединение и может быть детализирована для болтовых или сварных соединений в соответствии с AISC 360, EN 1993 или GB 50017 с учетом геометрии вашего соединения и стандарта проекта.
Толщина пластины обычно составляет от 6 мм до 80 мм в зависимости от расчетной нагрузки соединения; распространенные конфигурации включают одинарное-нахлесточное, двойное-нахлесточное и стыковое-сращивание со стандартными круглыми, прорезными или увеличенными отверстиями под болты для болтов ASTM F3125 Gr.A325/A490 или высокопрочных-болтов 10,9S/8,8S. По вашим чертежам могут быть изготовлены нестандартные размеры пластин, обычно до 12 000 × 3 000 мм, расположение отверстий, подготовка кромок и обработка поверхности,-включая горячее-оцинкование погружением, покрытие цинком-алюминием-магнием и эпоксидную-грунтовку с высоким содержанием цинка-.
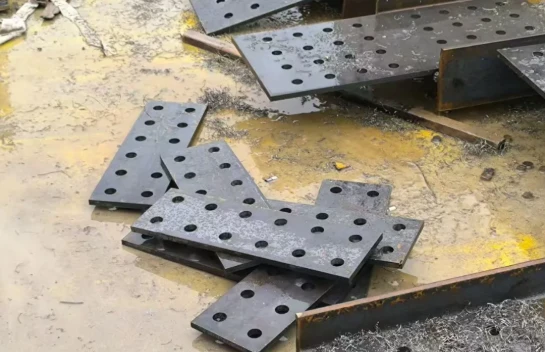
Преимущества индивидуальных соединительных пластин
Точная подгонка для не-стандартных секций
Нестандартные пластины изготавливаются в соответствии с шириной фланца, калибром болтов и расстоянием от края фактической секции элемента. Для составных-коробчатых профилей, конических балок или не-стандартных профилей изготовление по индивидуальному заказу позволяет избежать модификаций на месте, которые могут потребоваться для стандартных пластин.
Оптимизированный материал и соответствие нескольким-стандартам
Пластины, рассчитанные на расчетную нагрузку соединения, позволяют избежать избыточности материала при выборе ближайшего размера заготовки, что может помочь снизить тоннаж стали и собственную нагрузку. В рамках того же заказа пластины могут быть детализированы в соответствии со стандартами AISC 360, EN 1993 или GB 50017 в соответствии с требованиями проекта.
Проект-Специальная схема расположения отверстий и защита поверхности
Геометрия отверстий,-в том числе стандартная круглая, с прорезями, увеличенного размера и расположенная в шахматном порядке-может быть изготовлена в соответствии с конструкцией соединения. Обработка поверхности, такая как горячее-оцинкование погружением, покрытие Zn-Al-Mg, эпоксидная грунтовка с содержанием цинка- и вспучивающееся противопожарное покрытие, может быть выбрана в зависимости от условий эксплуатации.
Заводская точность и отслеживаемость деталей
Сверление с ЧПУ обычно обеспечивает точность позиционирования отверстия в пределах примерно ±0,5 мм, что может облегчить установку болтов-на месте. На каждой пластине обычно указывается номер детали, номер плавки и номер проекта, и она может поставляться с сертификатом испытаний материала EN 10204 3.1/3.2 для поддержки проверки и приемки.
Способы соединения стальных соединительных пластин
При соединении стальных конструкций обычно используются три метода соединения, каждый из которых отвечает различным требованиям проекта:
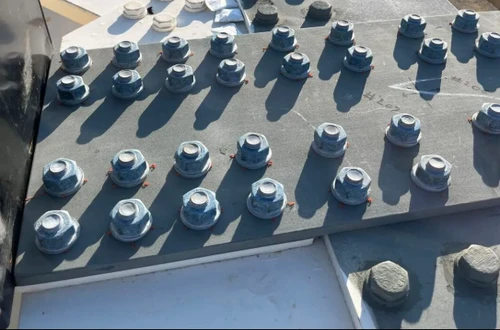
Болтовое соединение
Высокопрочные-болты используются для крепления соединительных пластин к фланцам или стенке элемента, при этом нагрузки передаются за счет сдвига болта и подшипника пластины.Это наиболее часто используемый метод соединения-на месте.не требует сварки-на месте и при необходимости может быть разобран.
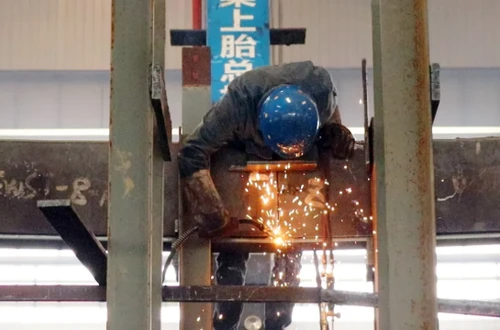
Сварное соединение
Соединительные пластины соединяются с элементом с помощью сварных швов с разделками с полным-проваром или частичным-проваром, при этом нагрузки непрерывно передаются через металл сварного шва, что обеспечивает эквивалентность соединений по прочности-.Обычно используется в местах, требующих максимальной жесткости и постоянных соединений.
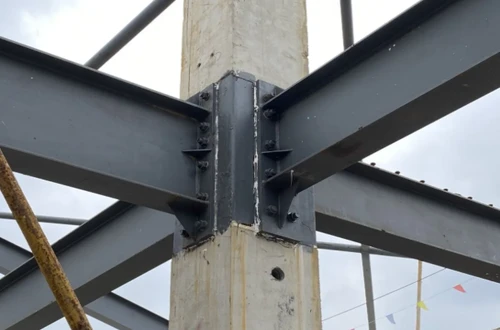
Гибридное болтовое-сварное соединение
Болты и сварка объединяются в одном соединении-обычной практикой является болтовое соединение стенки со сварными фланцевыми соединениями. Этот подход сочетает гибкость установки с прочностью соединения иобычно используется при тяжелых-нагрузках или в сейсмических условиях.
Сравнение типов подключения
| Тип | Лучшее для | Преимущества / 优势 | Ограничения / 局限 |
|---|---|---|---|
| Болтовое соединение | Сборка на месте, удаленные площадки, будущая разборка | Быстрая установка, съемная, без сварки на месте | Низкая усталостная прочность, требуется точное сверление отверстий. |
| Сварное соединение | Мосты, высотные-высотные здания, постоянные конструкции | Бесшовная прочность, чистый внешний вид | Требуются квалифицированные сварщики,-зависимость от погодных условий |
| Болт-Сварка гибридная | Тяжелые-установки, смешанные нагрузки | Сочетает в себе гибкость болта и прочность сварного шва. | Сложный процесс, более высокая стоимость |
Примечание. Все три типа соединений доступны в качестве пользовательских опций для ваших чертежей.
Спецификации изготовления стальных соединительных пластин по индивидуальному заказу
| Параметр | Пользовательский диапазон |
|---|---|
| Марка материала | ASTM A36, A572 Gr.50, Q355B, Q345B, S355J2, Кортен А/Б |
| Толщина пластины | 6–80 мм (возможна много-комбинация слоев) |
| Максимальный размер пластины | 12000×3000 мм |
| Типы отверстий | Стандартный круглый, увеличенного размера, с прорезями (длинный круглый), с прорезями, нестандартной-формы |
| Болты | ASTM F3125 гр.A325/A490; Высокопрочные болты 10,9S/8,8S-S |
| Типы подключения | Одинарный-нахлест, двойной-нахлест, стыковое соединение, болтовое соединение, сварка, болтовая-сварная гибридная сварка |
| Метод резки | Плазменная, лазерная, газовая резка с ЧПУ |
| Подготовка кромок | Квадратная кромка, V-паз, X-паз, фаска согласно чертежу |
| Обработка поверхности | Горячее-оцинкование погружением (ISO 1461), покрытие Zn-Al-Mg, эпоксидная цинковая-грунтовка + верхнее покрытие, вспучивающееся противопожарное покрытие, цвет RAL |
| Маркировка | Марка изделия + номер плавки + номер проекта согласно AISC или требованию проекта |
Наш индивидуальный процесс изготовления
Изготовление каждой специальной соединительной пластины обычно соответствует контролируемой последовательности, обеспечивающей точность размеров и структурную целостность:
Прием и проверка чертежей- Файлы DWG/DXF принимаются и проверяются на предмет технологичности; Перед цитированием могут быть предоставлены предложения по оптимизации соединения.
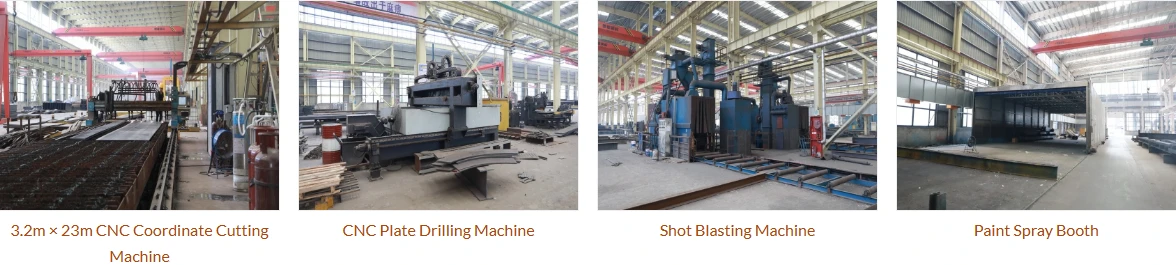
Раскладка с ЧПУ и программирование- Детали вложены друг в друга для экономии материалов; координаты отверстий и траектории резания программируются для многоосевого сверления и резки с ЧПУ.
Резка- Плазменная, лазерная или газовая резка выбирается в зависимости от толщины листа и требований к допускам; Качество кромки соответствует требованиям класса исполнения EN 1090.
Бурение- Многоосевое сверление с ЧПУ-обычно обеспечивает точность положения отверстия примерно в пределах ±0,5 мм; Стандартные, увеличенные, с прорезями и нестандартные схемы отверстий могут быть изготовлены по одному чертежу.
Сварочные работы (при необходимости)- Подготовка пазов и сварка в соответствии с AWS D1.1/EN 1090/GB 50661; Температура предварительного подогрева и промежуточного прохода контролируется в зависимости от марки материала.
Выпрямление и коррекция- При необходимости применяется пламенная или механическая правка для восстановления плоскостности в пределах допуска после резки и сварки.
Обработка поверхности- Гальванизация, покрытие или покраска применяются в соответствии со спецификацией; прокатная окалина перед нанесением покрытия обычно удаляется дробеструйной обработкой до степени Sa 2,5.
Неразрушающий контроль- Ультразвуковой (UT), магнитопорошковый (MT) или проникающий контроль (PT) проводится по мере необходимости; Проверка третьей стороной-(SGS/BV/TÜV) доступна по запросу.
Маркировка и упаковка- Применяются номер детали, номер плавки и номер проекта; Для экспорта обычно используется освобожденная от требований ISPM-15 упаковка со стальным каркасом.

Применение нестандартных стальных соединительных пластин
Соединения балок:Торцевое--концевое соединение главных и второстепенных балок в промышленных цехах и складах, переносящее сдвиг и момент через соединение.
Соединения колонн:Многоэтажные-стальные каркасы, в которых верхние колонны соединены с нижними колоннами на уровне пола, передавая осевое сжатие и изгибающий момент.
Соединения поясов фермы:Длинные-фермы крыш и мостовые фермы, элементы пояса которых должны удлиняться за пределы транспортной длины-отдельной детали.
Местные соединения мостовых балок:Соединения между сегментами балки,-изготовленные в цеху, обычно выполняются с использованием-высокопрочных болтовых соединений для обеспечения гибкости при транспортировке и монтаже.
Узлы подключения стойки:Стеллажные системы на логистических складах, в которых соединительные пластины соединяют стойки и раскосы в болтовых узлах.
Прибрежные и морские сооружения:Причалы, морские платформы и портовые сооружения требуют использования горячеоцинкованных или кортеновских соединительных пластин для защиты от атмосферной коррозии.

Почему выбирают нас?
-Возможность собственного изготовления
Изготовление пластин по индивидуальному заказу на непосредственном производственном предприятии с координацией резки, сверления, сварки и обработки поверхности на станке с ЧПУ. Производство, как правило, осуществляется по чертежам заказчика без участия посредников.
Соответствие нескольким-стандартам
Изготовление в соответствии со стандартами AISC 360, EN 1090/EN 1993 или GB 50017, в зависимости от обстоятельств. Процедуры сварки сертифицированы по AWS D1.1 и GB 50661. Сертифицировано по стандарту ISO 9001; Маркировка CE и статус сертифицированного производителя AISC доступны при необходимости.
Сертификация материалов и отслеживание
N 10204 3.1/3.2 Обычно предоставляется MTC, документирующий химический состав и механические свойства. На каждой пластине обычно указывается номер детали, номер плавки и номер проекта для отслеживания.
Пред-проверка перед отправкой
UT, MT или PT могут быть проведены перед отправкой, как указано. Проверка третьей стороной-SGS, BV или TÜV доступна на-сайте перед погрузкой по договоренности с покупателем.
Упаковка и доставка стальных соединительных пластин на заказ
| Элемент | Подробности |
|---|---|
| Упаковка | Обрешетка из стального каркаса из древесины, освобожденной от требований ISPM-15; разделительные слои между пластинами для предотвращения истирания и повреждения покрытия |
| Защита от коррозии | Антикоррозионная-бумага с ЛИК для оцинкованных поверхностей при перевозках на-дальние расстояния |
| Загрузка контейнера | План загрузки предусмотрен для минимизации переключений; Доступны 20-/40-футовые контейнеры GP и OT. |
| Отгрузочные документы | Коммерческий счет-фактура, упаковочный лист, накладная, накладная (форма A/E/FTA, в зависимости от обстоятельств), MTC, отчет об инспекции |
| Торговые условия | FOB, CIF, EXW, DDP доступны по желанию покупателя. |
| Время выполнения | Отбор проб обычно занимает 3–7 дней в зависимости от сложности пластины и расположения отверстий; Производство обычно занимает 15–45 дней в зависимости от толщины листа, количества, обработки поверхности и графика цинкования. Окончательное время выполнения подтверждается после проверки чертежа. |
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ:
Можете ли вы изготовить по нашим местным стандартам?
Да. Мы производим продукцию в соответствии со стандартами AISC 360 (США), EN 1993/EN 1090 (ЕС) и GB 50017 (Китай) в качестве стандарта и можем адаптироваться к спецификациям-конкретного проекта.
Вы осуществляете цинкование и покрытие?
Да. Доступны горячее-оцинкование погружением в соответствии с ISO 1461, покрытие Zn-Al-Mg, эпоксидная грунтовка и верхнее покрытие цвета RAL.
Как отправить чертежи?
Отправьте файл в формате DWG/DXF/PDF или загрузите его через форму запроса. Чертежи обычно рассматриваются в течение 24 часов.
Можете ли вы изготовить соединительные пластины для изогнутых или конических элементов?
Пластины для конических балок и не-призматических элементов, как правило, могут быть изготовлены при условии проверки чертежей. Изогнутые-пластинки для соединения элементов могут потребовать специальной резки и формовки.-Возможность оценивается в каждом конкретном случае.
Можно ли изготовить соединительные пластины для сейсмических соединений со специальной детализацией?
Сейсмостойкие соединительные пластины со специальной детализацией, такой как прорезные отверстия для неупругой деформации, отверстия увеличенного размера или сварные фланцевые соединения, как правило, могут быть изготовлены в соответствии со стандартом AISC 341 или сейсмическими положениями проекта при условии рассмотрения чертежей.


